 广州沪昇金属材料科技有限公司
Ni-311光亮挂镀镍系列
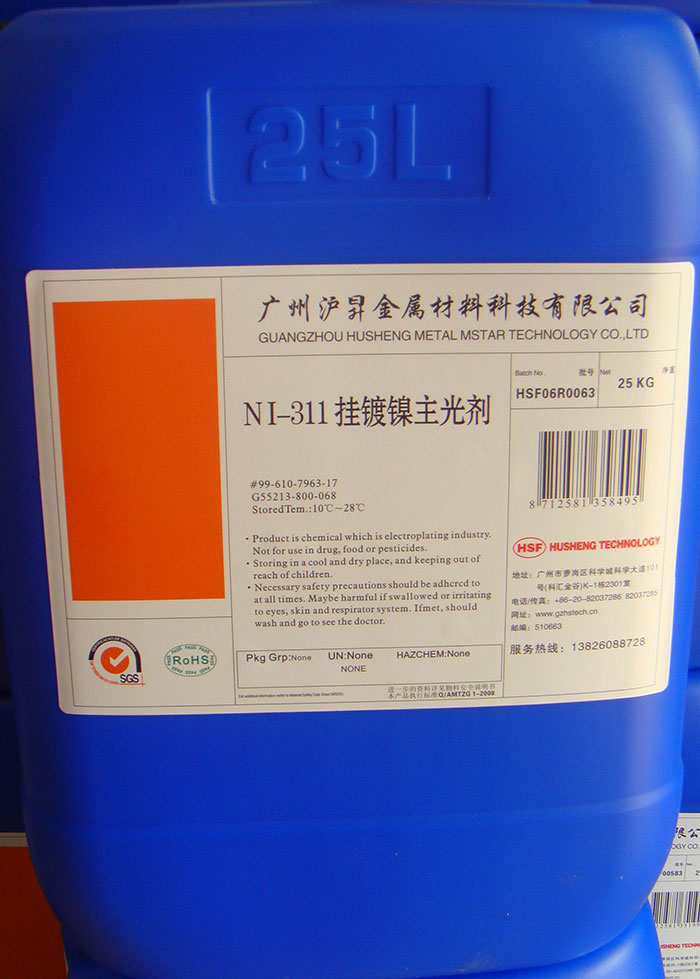
Ni-311光亮挂镀镍工艺
1. 特点:
Ni-311光亮镍工艺快速光亮、镜亮、镀层洁白柔软性好、易上铬,镀液稳定,控制维护方便。
2、镀液组成:
硫酸镍 150-250g/L 200g/L
氯化镍 50-60g/L 55g/L
硼酸 40-45g/L 45g/L
Ni-22挂镀镍柔软剂 4-12ml/L 8ml/L
Ni-311挂镀镍 主光剂 0.1-0.3ml/L 0.15 ml/L
T-8低泡湿润剂 1-2ml/L 2ml/L
操作条件:
槽子:PVC管或橡胶衬铁槽。
加热:钛蒸气加热管,也可用钛,石英或PTFE电浸加热管;
温度:55-60℃;
过滤:连续过滤,其过滤能力为每小时1.5-3次溶液循环,并应用活性碳包。
搅拌:空气搅拌或阴极移动;
PH:4.1-4.4,用50%硫酸或20%氢氧化钠溶液调整.
阳极:常规使用的镍阳极即可,阳极面积应比阴极面积大50%;
电流密度:2.0-8.5A/dm2。
注:其最佳电流密度取决于阴阳极间距,搅拌程度和操作温度,当使用较高电流密度时,应注意如下几点:
A、 加大阴阳间距,以获得相对均匀的镀层。
B、 加强搅拌;
C、 镍浓度应提高一些;
D、 加大阳极面积;
一般情况下,其平均电流密度应为3-5A/dm2,当操作电流密度低于此值时,KA·H光剂的消耗和镀层的整平能力将增加,否则则相反。
3、溶液日常维护:
Ni-311挂镀镍工艺由以上三种添加剂维护:
(A):Ni-22柔软剂是种辅助光剂,决定镀层的柔软性,同时也提高溶液对较高水平光亮剂的容忍度。
(B):Ni-311挂镀镍 主光剂 是主要光剂,决定镀层的光亮度和整平度。
(C):T-8湿润剂其作用防止针孔和枝状镀层的产生。
(D):Ni-22柔软剂和Ni-311挂镀镍 主光剂 的添加取决于如下:
1)工件基材的表面状态;2)所要求的镀层的光亮和整平程度。3)平均阴极电流密度。4)带出损耗。其推荐的添加方法为在操作中据安培小时来自动添加,也可以手工添加,最好采用少加勤加,其添加量如下:
Ni-22柔软剂 50-120ml/KA·H
Ni-311主光剂 20-50ml/KA·H
T-8低泡湿润剂 2-10ml/KA·H
应有规律地分析溶液的主盐成分,(硫酸镍、氯化镍和硼酸),根据最佳含量进行补充维护,镍盐浓度太高会降低溶液整平能力。
4、净化与过滤:
◆镀液建议使用活性碳粉连续循环过滤,碳粉用量100-200g/1000L,并需每周更换一次,此过程对金属杂质几乎是无效的,如镀件显示有锌杂质时需添加除锌水0.2ml/L,15分钟后将会改善,除锌水应禁止过量使用(最多1ml/L)否则影响镀液的填平性,如果因锌杂质太多,用除锌水不能处理应采用电解方法:降低PH值至4.0,添加双氧水1ml/L,用波纹状阴极板在电流密度为0.2A/dm2及强烈空气搅拌下,至少电解4小时,如果这样未能彻底去除杂质,可以增加双氧水用量,继续电解;或采用SQY特效去锌剂。
◆铜杂质:降低镀液PH值至3.0在电流密度为0.1A/ dm2及强烈空气搅拌下,用波纹阴极电解,在每小时中要升高电流至4.0A/ dm2,电解10分钟;亦可采用QF-Cu除铜粉。